採購與倉務決策摘要: - 先定三層碼:SKU 短碼(貨品身份)、箱位碼(拎貨位)、補貨位碼(後備位)。每一「拎貨箱」再配一個唯一容器號(LPN),做到單掃可追蹤。 - 條碼制式:倉內拎貨用 Code 128(密度高、通用),需要攜帶應用識別碼嘅對外物流可用 GS1-128;如要手機快速掃描,可加 QR 作輔助,但避免只用 QR 以免舊掃描槍不兼容。 - 文字層:頂行中文/英文貨名+關鍵規格(如尺寸、材質),中行條碼,底行大字箱位碼。避免 O/0、I/1、B/8 混淆;字體用無襯線、足夠對比度。 - 物料與尺寸:先量度箱口闊度、擋邊高度、掃描距離;選擇與打印機相容嘅空白標籤及色帶。任何耐溫、耐油、耐濕等聲稱需向供應商技術資料核實。 - 掃描測試:用你現役掃描器進行十點位、三人輪流的「10×3」測試;距離、角度、污漬遮擋都要測。達到零誤讀先批量印刷。 - 數據治理:建立「零件箱SKU編碼規則」文件、箱位劃分規格、欄位長度、禁用字元、檔案命名、版次控制,所有變更走 ECN/表單流轉。 - 上線步驟:小範圍試點→調整→全倉推行→每季審核。報價與落單以最終書面規格圖稿、物料清單、打印方式同交付安排為準。 跟住落嚟,我哋會逐步拆解,畀你可以即刻按步就班落手做,喺一到兩個盤點周期內見到拎貨錯誤率下降同補貨時間收窄。
由貨品身份到箱位:零件箱多 SKU 標籤點樣編號的核心設計
一、定義三個不同層級身份
- 貨品身份(SKU):指一件可獨立管理嘅物料,可能來自型號(MPN)、供應商料號(Supplier PN)或內部料號(Item Code)。系統內唯一,唔會因為放喺邊個箱位而改變。
- 箱位身份(Location / Pick Face):指員工日常拎貨嗰個位,通常係層架前排。呢個碼應該清楚表達區域、通道、櫃組、層數、格數,例如 Z2-A03-14C。
- 補貨位(Backstock / Overflow):後備存放位,可能喺上層、大箱、隔離倉。要有獨立位置碼,並且喺標籤或系統入面有清晰鏈接返去拎貨位,避免前排缺貨時周圍搵。
二、貨品碼設計原則
- 短碼策略:建議 6–10 字元,採用英數大寫,避開 O/0、I/1、B/8;必要時用 Base-36(0–9、A–Z)但排除易混字元。若系統允許,可加入檢查位(Check Digit)減少錯錄。
- 人可讀名稱:第一行顯示中文貨名+關鍵規格(如 M5×16 六角螺絲 SUS304),第二行顯示 SKU 短碼。名稱長度限制提前同 ERP/WMS 對齊。
- 替代料與等同件:如有 Approved Substitute,用 S- 前綴或以屬性記錄,切忌用同一 SKU,否則追溯會亂。
三、箱位碼層級
- 建議結構:區(Zone)-通道(Aisle)-櫃(Bay)-層(Level)-格(Cell),如 Z1-A02-B03-L4-C12。對小零件可省略 Bay,以 A02-14C 呈現。
- 流程導向:碼序由左至右、由上到下、由近到遠,配合員工的行走路線,避免來回折返。
- 雙語化:可加中文區名(如「電工件區」)於標示牌,但箱位碼本身保持簡潔英數,利於掃描與輸入。
四、標籤版面落地
- 版面三層:頂行大字貨名+規格;中間條碼(Code 128 或 GS1-128 視用途);底行粗字箱位碼。右上可加 LPN(容器號)或序列號(SN),以便單箱追蹤。
- 顏色提示:建議用有限色作區域或危害提示,但唔好用顏色取代文字/條碼資訊;色弱友好,保留高對比黑白。
- 尺寸建議:先量度箱口闊度與擋邊高度;條碼高度至少 10mm;X-dimension 視打印機解像度同掃描距離而定。具體數值請以現場測試為準。
五、掃描與設備相容
- 條碼制式:倉內拎貨與盤點以 Code 128 為主;如需載入批號、生效期等應用識別碼,外發物流可用 GS1-128(AI 例如 (01) GTIN、(10) 批號等)。
- 裝置差異:手持槍、工業 PDA、手機鏡頭對深淺對比、反光面容忍度唔同;先喺現場光線、常見角度做測試。
- 多碼並存:同一標籤可容納 SKU 條碼與 LPN 條碼,但要拉開距離,避免誤掃;於系統設置條碼前綴以協助判別。
六、數據與文件
- 編碼規格文件:撰寫「零件箱SKU編碼規則」文檔,列明命名規則、欄位長度、禁用字元、例外處理、淘汰策略。
- 版圖檔案:保留可重複使用嘅標籤模板(如 38×25mm、50×25mm 等),用變數連接 WMS 報表或打印軟件。
- 變更管制:任何新增/更名/關閉箱位或 SKU 需提交表單,指派責任人與生效日,避免「影印舊標籤」式野生變更。
七、與補貨位的連動
- 標籤上可印「補貨來自:Z3-A01-Back01」的可讀文字;系統入面設關聯,前排量低於最小存量時,自動彈出補貨任務。
- 後備位標示可採用不同底色或斜紋邊框,提醒唔係拎貨位,減少誤拎。
以上做法兼顧人手拎貨、機器掃描同系統治理,令「貨品身份—箱位—補貨位」三條線清晰分家,又互相指向。
零件箱SKU編碼規則:短碼、檢查位與可讀名稱的落地細節
建立一套實用嘅「零件箱SKU編碼規則」,重點喺「越簡潔越穩定」。以下係落地建議:
1)字元集與長度
- 採英數大寫,排除 O/0、I/1、B/8;建議 6–10 位,留 2 位冗餘方便未來擴充。
- 若需分類前綴,可用 1–2 位字母代表大類(如 EL=電工、FA=氣動、HD=緊固),後接流水號,避免把規格塞入碼身。
2)檢查位(Check Digit)
- 系統支持先用 Mod10/Mod11 之類簡單檢查;檢查位只用於掃描輸入校驗,不在標籤上作可讀文字展示,以免人手輸入時混亂。
3)人可讀名稱與關鍵規格
- 名稱規範:物料名稱+關鍵尺寸/材質,例如「內六角螺絲 M5×16 SUS304」。避免出現多語混排變體,建立固定詞庫。
- 關鍵規格只擇一至兩項;更多細節放到系統屬性。
4)替代料與等同件
- 為等同件建立「等同群組碼」於系統層,標籤保持原 SKU,避免現場因「代用」而蓋貼改碼。
5)條碼與內容對齊
- 條碼內容僅載 SKU 短碼或連同檢查位,唔包含描述文字;若需要攜帶批次、失效日等多欄位,另設 GS1-128 用於外發。
6)資料質量與治理
- 新料上線需經命名審核;每季清理「近似重複」與歷史沉澱料號;報表列出近 12 個月無出入庫紀錄之 SKU,考慮歸檔或合併。
7)與供應商料號映射
- 於系統建立供應商 PN 對映表,標籤顯示本公司 SKU 為主;如需雙碼顯示,將供應商 PN 放細字於角落,避免干擾掃描。
透過以上規則,你會得到一組穩定、可擴展、易掃描的 SKU 身份,配合箱位碼與補貨位碼,就可以喺繁忙嘅小零件倉環境穩定運行。
零件箱多 SKU 標籤點樣編號選型時應比較甚麼?
| 比較項目 | 基本情況 | 較複雜情況 | 查詢時要提供 |
|---|---|---|---|
| 條碼制式 | 倉內拎貨用 Code 128 | 對外物流用 GS1-128,手機場景加 QR 作輔助 | 掃描器型號、是否需 AI(GTIN/批號)、掃描距離 |
| SKU 編碼長度 | 6–10 位英數,排除易混字元 | 需分類前綴+檢查位,保留擴充空間 | 欄位長度限制、禁用字元、是否要檢查位 |
| 箱位碼層級 | 通道-層-格,與動線一致 | 區-通道-櫃-層-格,含多倉或樓層 | 倉庫平面圖、通道命名、層架編號邏輯 |
| 標籤材料 | 紙基短期標示 | 合成基、特殊黏著或磁貼/吊卡 | 環境(溫濕、油污)、表面材質、供應商技術文件 |
| 打印方式 | 直熱(短期)、203 dpi | 熱轉印+相容色帶、300 dpi 以上 | 打印機型號、解析度、產能需求 |
以上為整理採購需求的比較框架,不代表任何固定型號或供應承諾;實際規格、價錢、庫存與交期按正式資料核對。
零件箱多 SKU 標籤點樣編號產品規格及 WhatsApp 查詢
以下產品按本頁的目標關鍵字及產品族配對。可先選擇規格與數量,再直接把產品資料傳送到 WhatsApp。
 貨架與倉儲產品示意圖
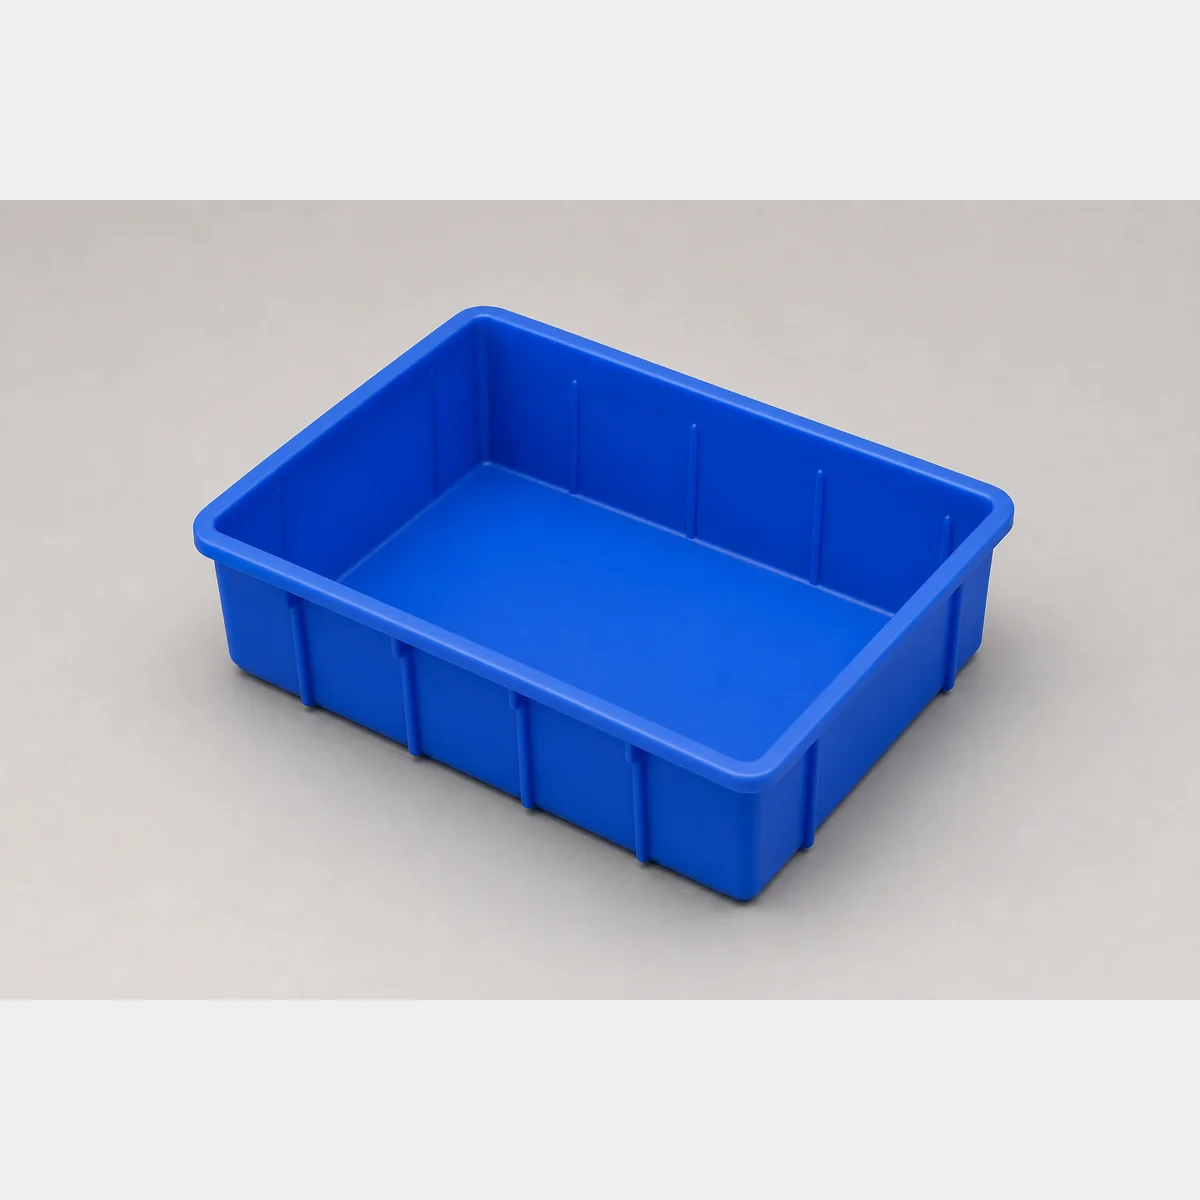
零件箱
零件箱,尺寸/規格行:JC2307-a L150xW100xH55mm/JC2307-b L200xW130xH65mm。可按用途、規格及數量查詢正式報價。
- 尺寸/規格行
- JC2307-a L150xW100xH55mm/JC2307-b L200xW130xH65mm
 貨架與倉儲產品示意圖
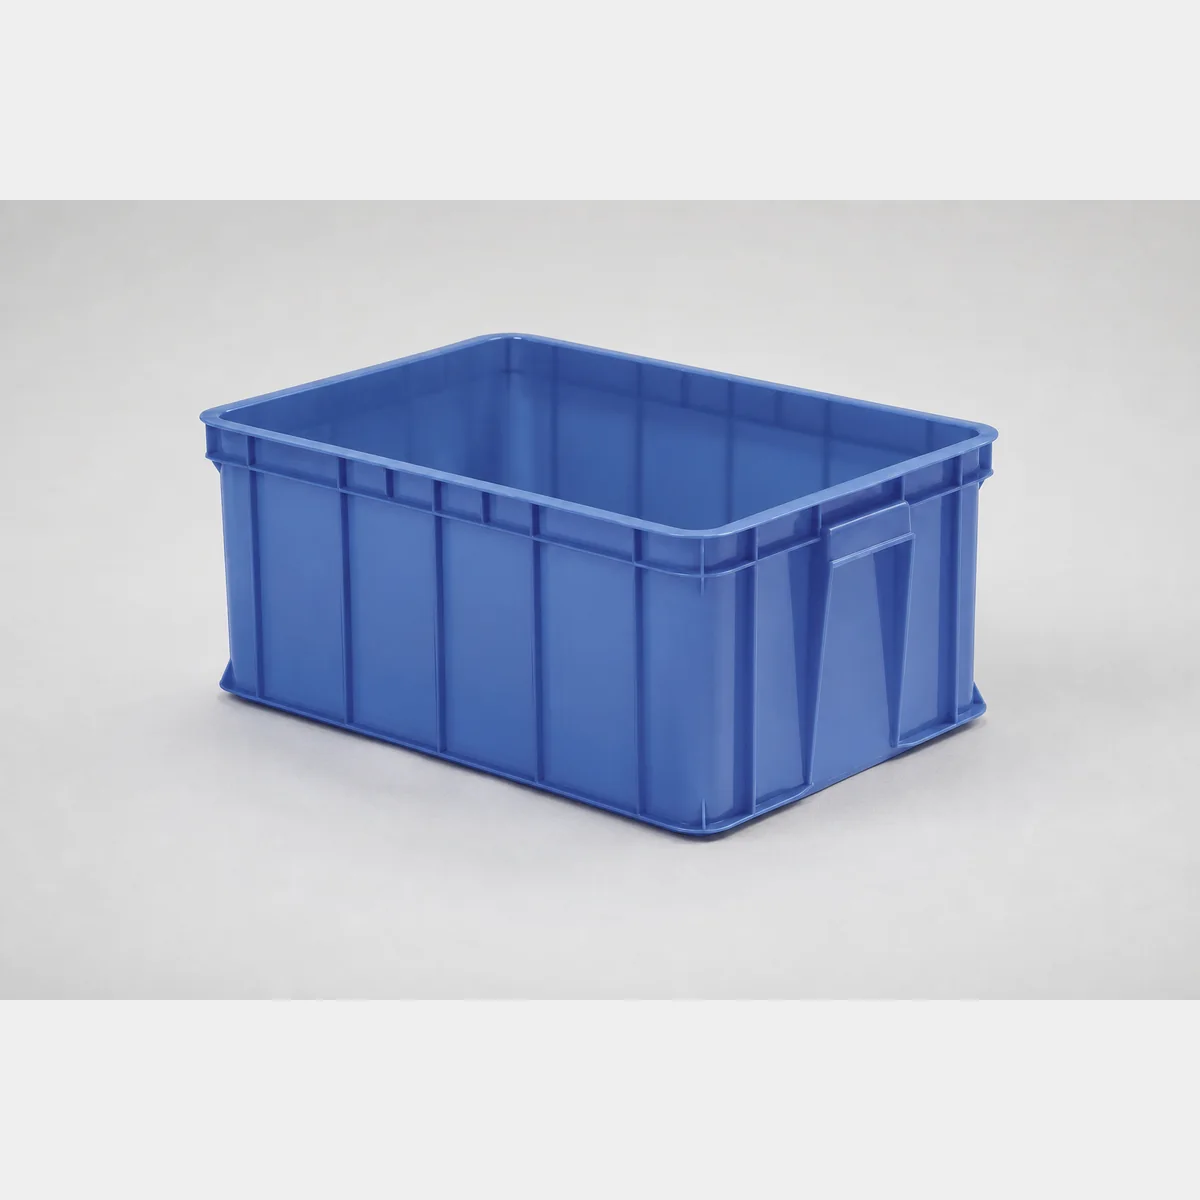
膠箱
膠箱,JC2101 尺寸:610 X 420 X 240MM;JC2102 尺寸:610 X 420 X 165MM;JC2103 尺寸:410 X 305 X 147MM。可按用途、規格及數量查詢正式報價。
- JC2101 尺寸
- 610 X 420 X 240MM
- JC2102 尺寸
- 610 X 420 X 165MM
- JC2103 尺寸
- 410 X 305 X 147MM
 貨架與倉儲產品示意圖
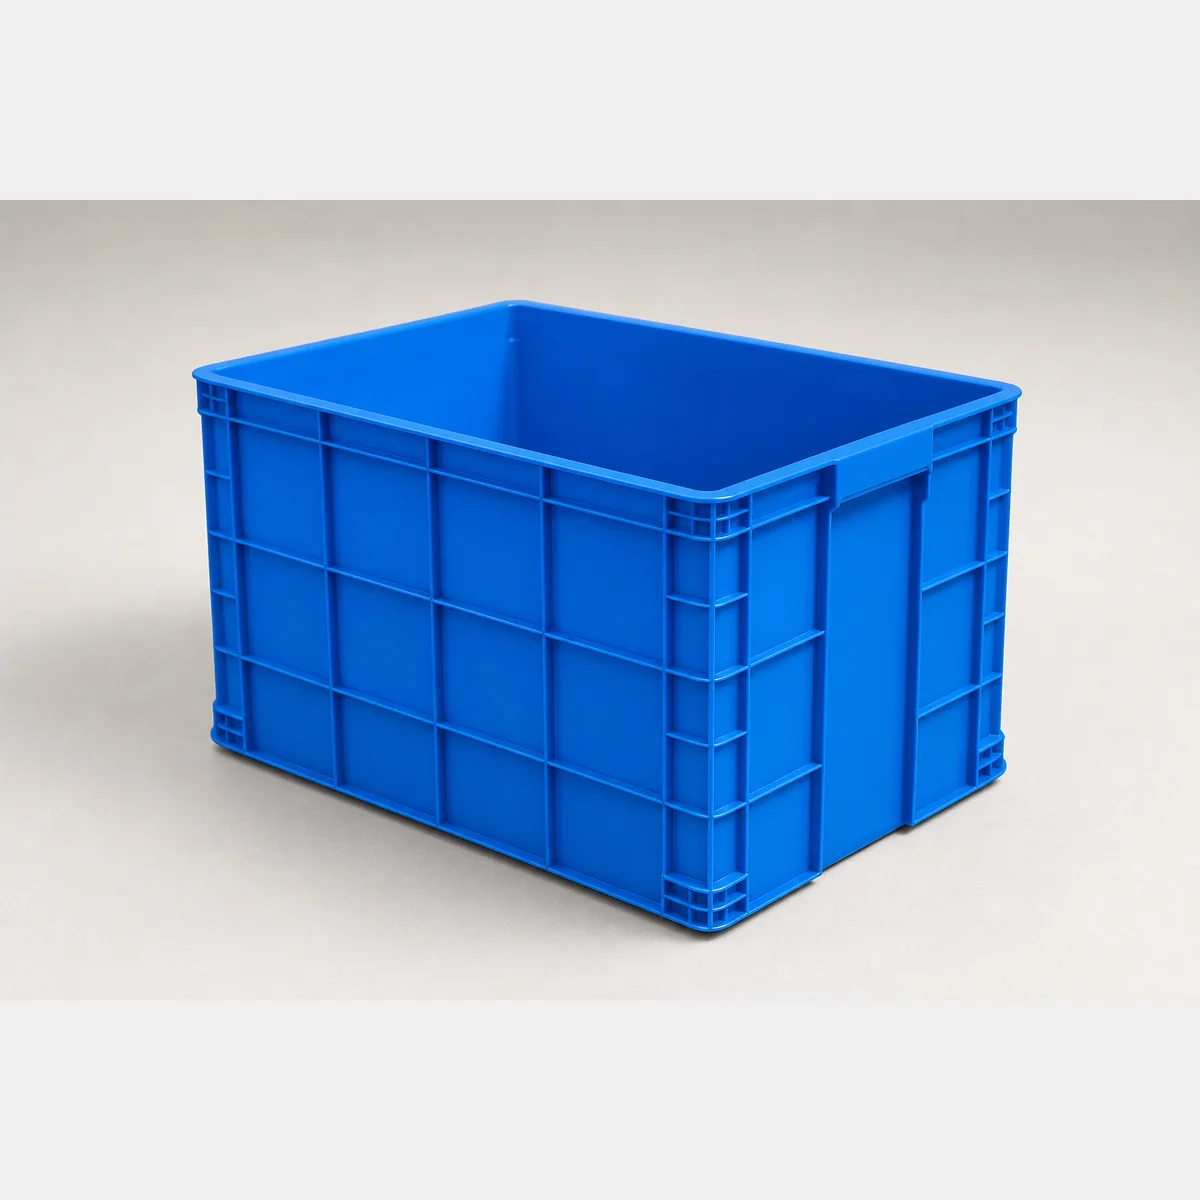
膠箱
膠箱,A:外 L835xW570xH510mm;B:外 L755xW560xH400mm;C:外 L755xW560xH230mm。可按用途、規格及數量查詢正式報價。
- A
- 外 L835xW570xH510mm
- B
- 外 L755xW560xH400mm
- C
- 外 L755xW560xH230mm
 貨架與倉儲產品示意圖
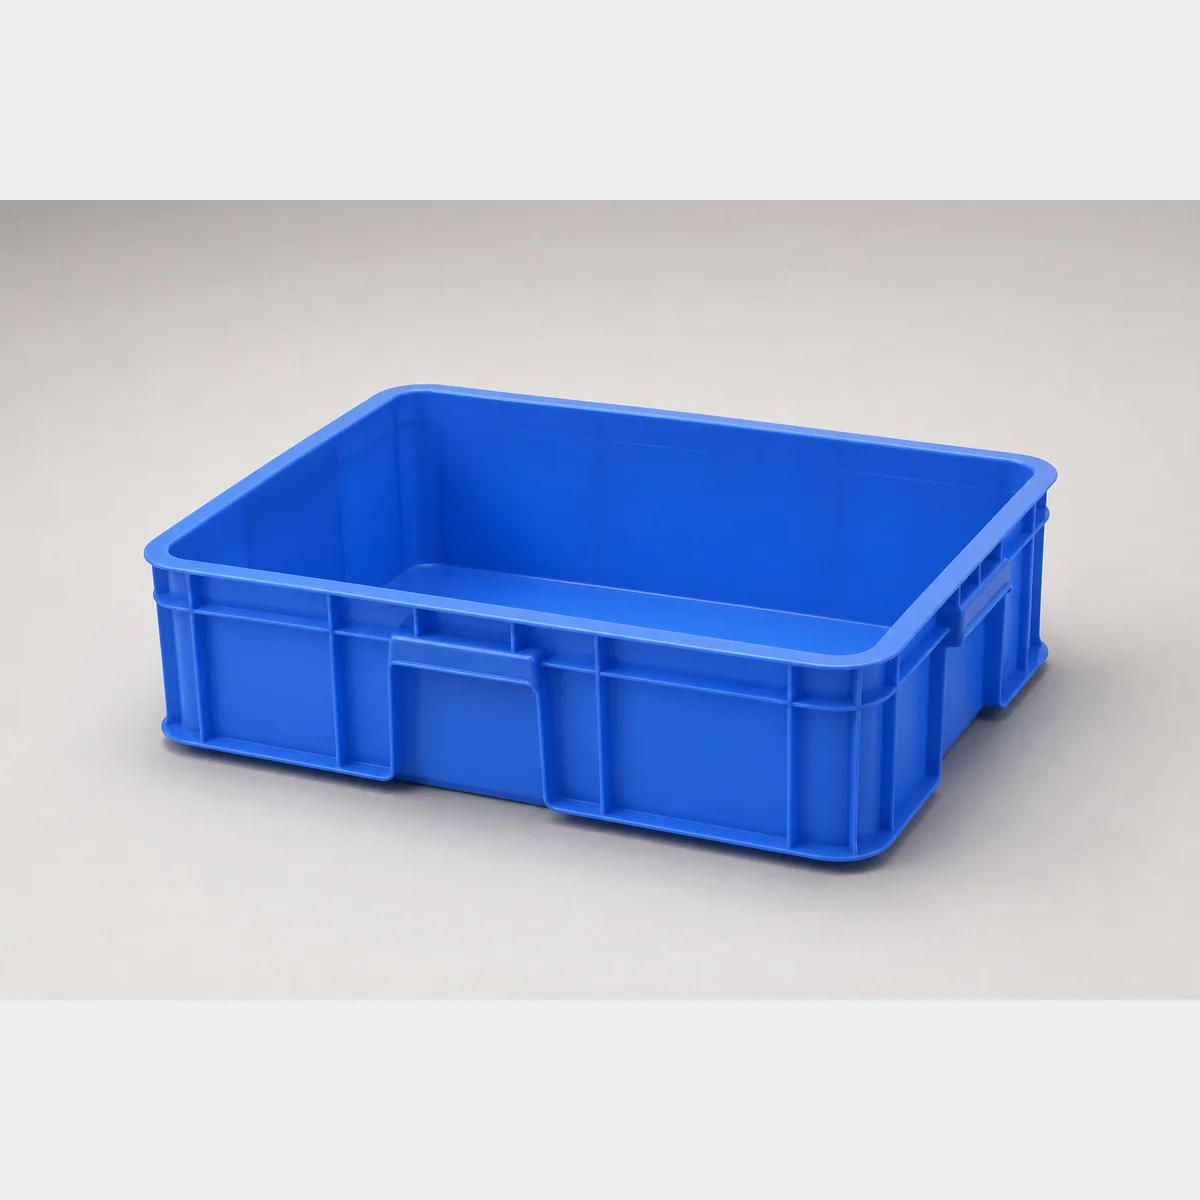
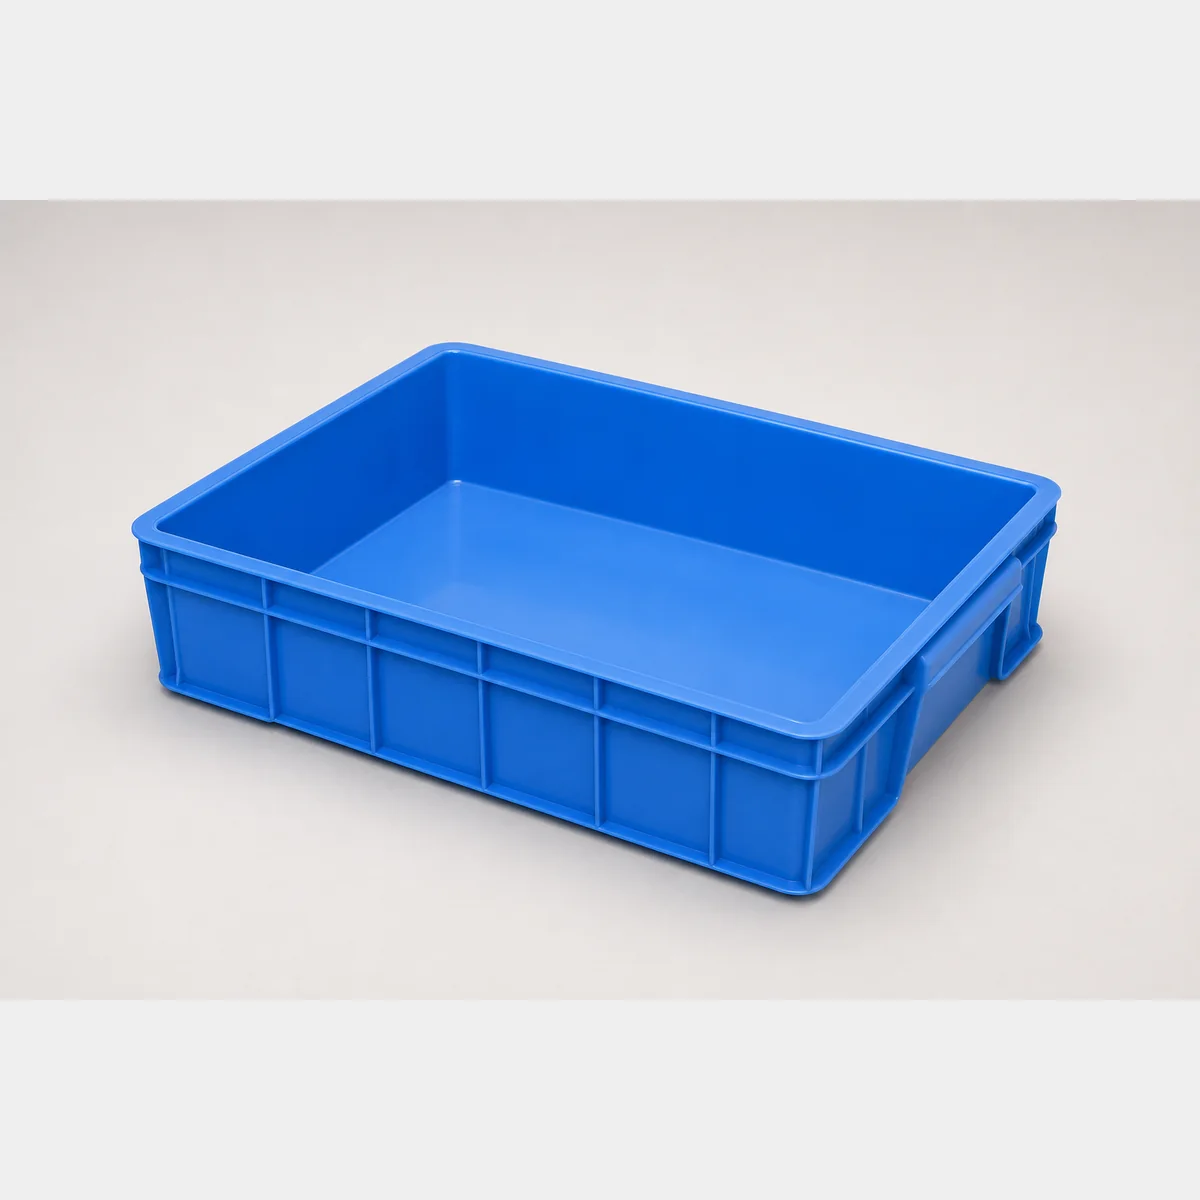
膠箱
膠箱,A:外 L600 x W490 x H350mm;(內555x450x345) 承重:約40kgs;B:外 L610 x W420 x H150mm。可按用途、規格及數量查詢正式報價。
- A
- 外 L600 x W490 x H350mm
- (內555x450x345) 承重
- 約40kgs
- B
- 外 L610 x W420 x H150mm
 貨架與倉儲產品示意圖
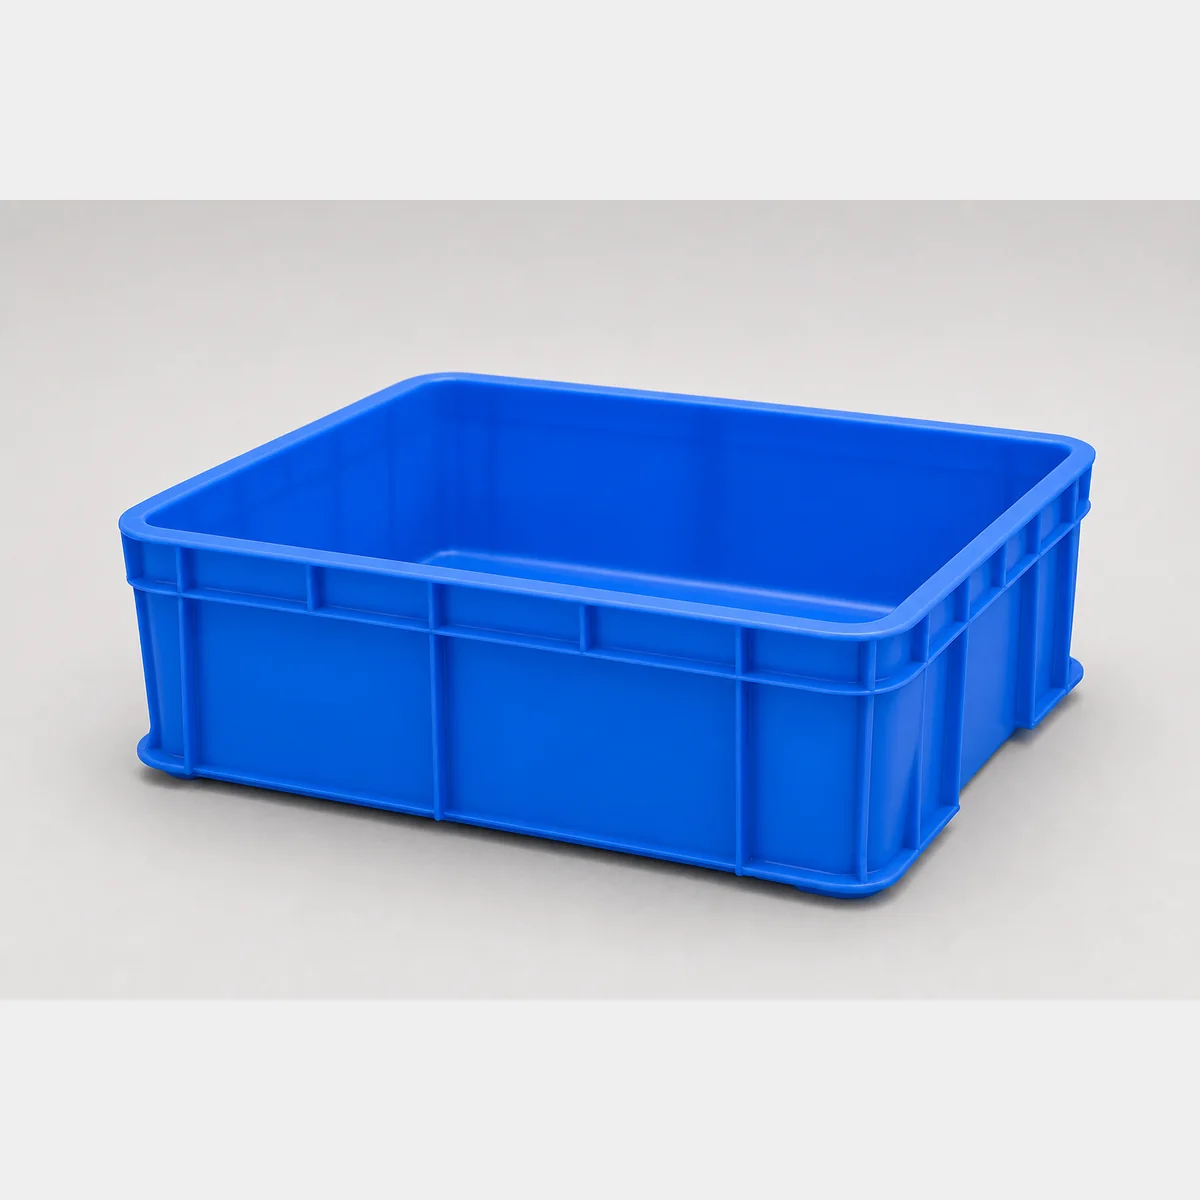
膠箱
膠箱,A:外L600xW490xH155mm;尺寸/規格行:內(555x450x140mm)/內(570x382x142mm);B:外L610xW420xH150mm。可按用途、規格及數量查詢正式報價。
- A
- 外L600xW490xH155mm
- 尺寸/規格行
- 內(555x450x140mm)/內(570x382x142mm)
- B
- 外L610xW420xH150mm
 貨架與倉儲產品示意圖
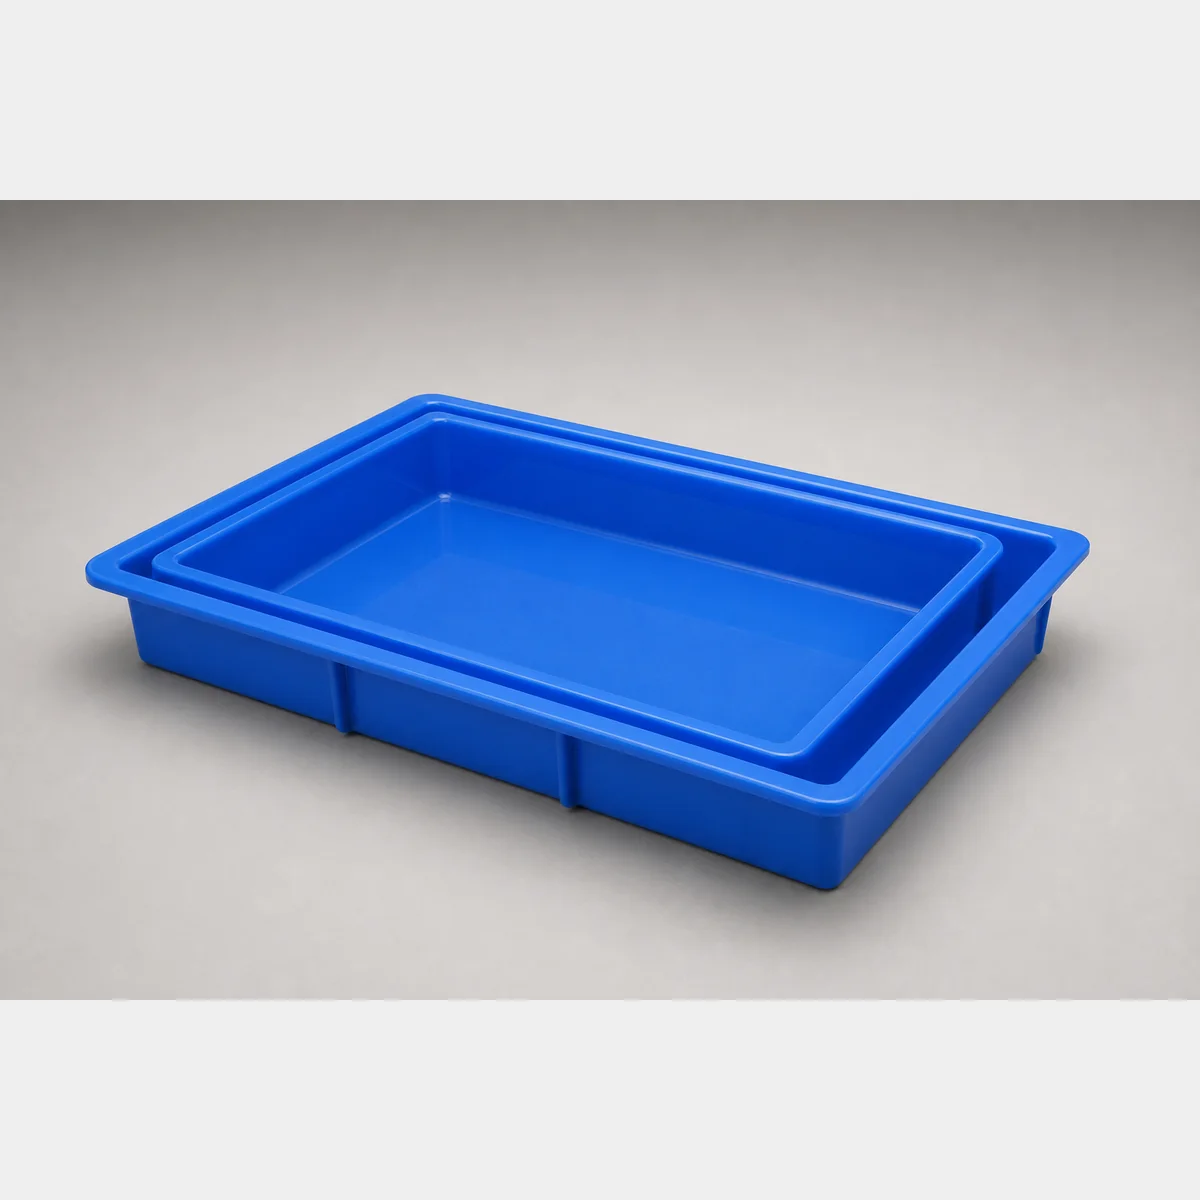
膠箱
膠箱,A:L400xW305xH146mm 承重:約12kgs;B:L470xW350xH165mm 承重:約15kgs;C:L560xW420xH240mm 承重:約40kgs。可按用途、規格及數量查詢正式報價。
- A
- L400xW305xH146mm 承重:約12kgs
- B
- L470xW350xH165mm 承重:約15kgs
- C
- L560xW420xH240mm 承重:約40kgs
 貨架與倉儲產品示意圖
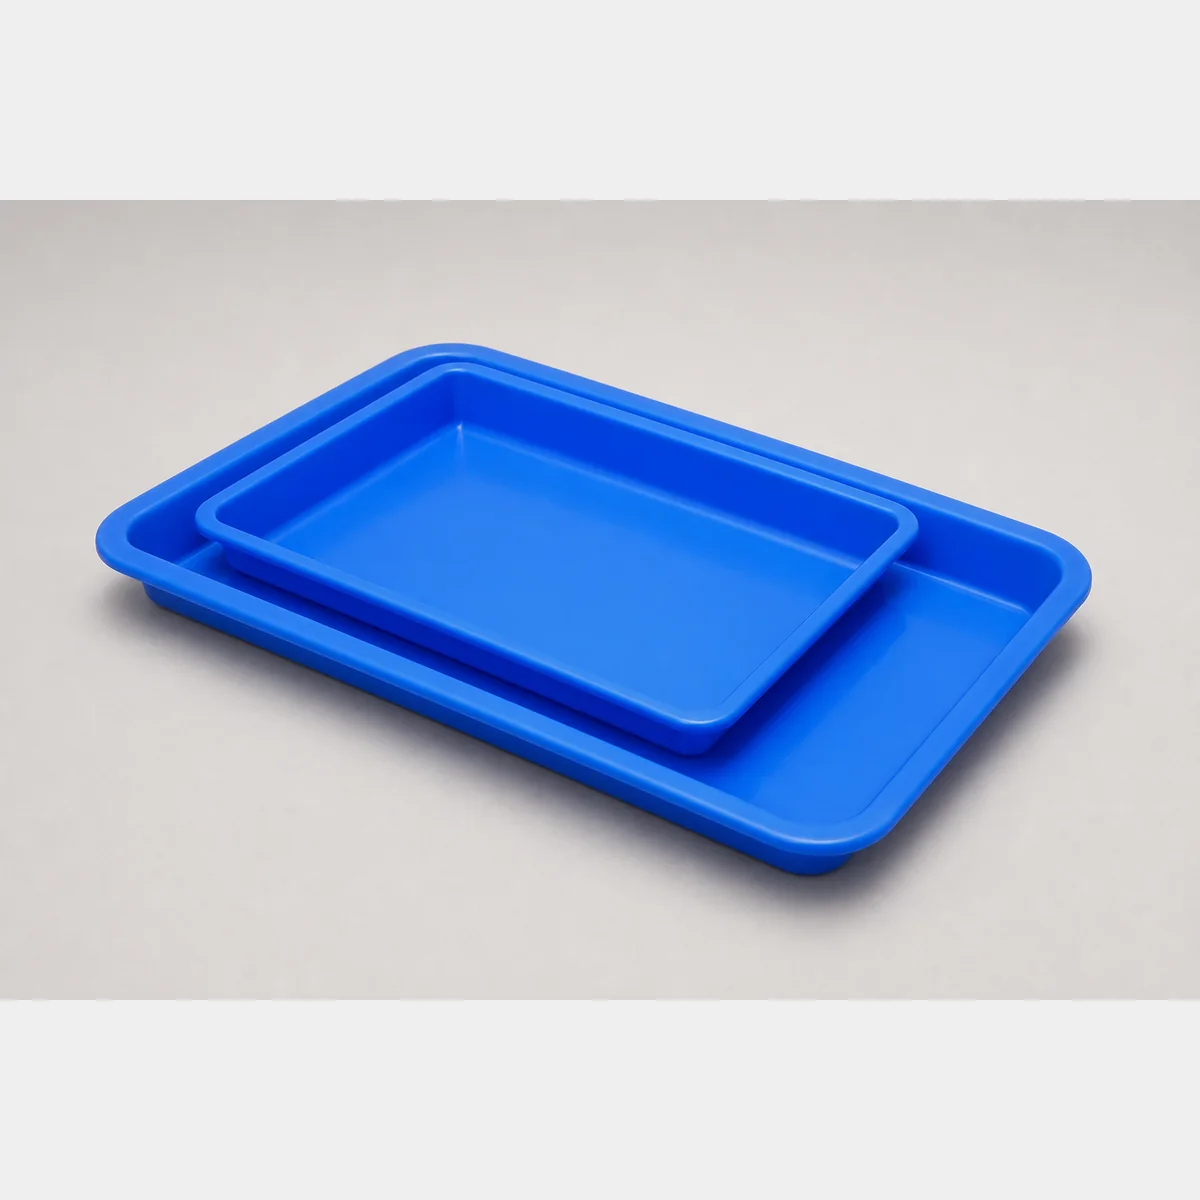
膠箱
膠箱,A:L362xW245xH63mm 承重: 約5kgs;B:L435xW290xH80mm 承重: 約6kgs;C:L560xW380xH80mm 承重: 約7kgs。可按用途、規格及數量查詢正式報價。
- A
- L362xW245xH63mm 承重: 約5kgs
- B
- L435xW290xH80mm 承重: 約6kgs
- C
- L560xW380xH80mm 承重: 約7kgs
 貨架與倉儲產品示意圖
膠箱
膠箱,A:L225xW165xH30mm/L345xW260xH33mm;B:L285xW195xH26mm/L480xW325xH40mm;C:L310xW225xH40mm。可按用途、規格及數量查詢正式報價。
- A
- L225xW165xH30mm/L345xW260xH33mm
- B
- L285xW195xH26mm/L480xW325xH40mm
- C
- L310xW225xH40mm
實作與測試:零件箱多 SKU 標籤點樣編號的流程、量度與上線
一、現場量度與選型
- 尺寸量度:
• 量箱口內闊(W)、可見高度(H)、擋邊厚度(T),並拍照存檔。
• 量掃描距離:一般手持掃描 20–50cm;若距離更遠,需加大條碼 X-dimension 與高度。
• 測視角:常見 30–60 度俯角;避免把條碼貼到反光彎面。
- 標籤材料:
• 先以空白紙基或合成基材做試印;有耐油、耐濕、耐磨需要,請向供應商提供工況並索取技術文件核實。
• 黏著方式:平面貼用永久膠;可移動容器可選磁貼或吊卡。任何承受力、耐候等數值以供應商文件為準。
- 打印方式:
• 倉內大量即時打印建議用熱轉印(Thermal Transfer)配合相容色帶;短期標示可用直熱(Direct Thermal)。
• 解像度一般 203–300 dpi;細碼或 QR 需 300 dpi 以上更穩定。
二、標籤版面與數據欄位
- 欄位清單:貨名、SKU、條碼(Code 128/GS1-128)、箱位碼、LPN(容器號)、補貨位提示、印製日期與版本號(Vx.y)。
- 版面校對:
• 用 1:1 PDF 校對實寸;把樣張放到真箱位對比視距。
• 用三種掃描器(舊槍、新槍、手機)做兼容測試。
三、掃描測試(UAT)
- 10×3 測試:隨機抽十個不同位置,三位同事各掃十次,記錄誤掃、漏掃、需二次掃之情況;若誤讀>0,調整條碼密度或版面。
- 污漬遮擋:於樣張加上指尖油漬、透明膠帶半遮、光照直射,重複測試,確保真實環境可用。
- 系統對接:
• WMS/ERP 欄位長度與編碼集是否容納?
• 條碼前綴或判別規則(如 LPN 以「L」起首)是否正確解讀?
四、流程與文件
- SOP:
• 新建箱位:由倉主管填寫表單,IT 建立碼,打印標籤,雙人簽收。
• 移倉/合倉:原位標籤作廢,系統轉移,現場回收舊標籤;嚴禁覆蓋貼。
• 報廢:撤下標籤,系統封存,留存追溯紀錄。
- 版次管控:標籤模板與編碼規格均設版本號;任何改動需公告與過渡期。
五、培訓與現場引導
- 牆面區域圖:在每條通道入口設「你在這裡」示意圖,標示區域色塊與箱位命名規則。
- 新人卡:一張 A5 小抄,列出掃描步驟、錯誤碼處理、常見問題。
六、驗收與持續改善
- 上線首兩星期追蹤:漏掃率、錯拎率、補貨時間;每班次收集口頭反饋。
- 每季審視:統計「沒動作 SKU」「重複箱位名」「超長貨名」並提出清理清單。
七、對外標準參考
- 如涉及對外物流或客戶要求,參考 GS1 Hong Kong 對條碼與應用識別碼(AI)的公開說明,以確保與客戶或承運商對接無礙(https://www.gs1hk.org/zh-hk/our-industries/transport-and-logistics)。
- 內部倉內標籤採購可先以空白標籤樣板測試打印與掃描,再按測試結果定稿(例:https://easyscan.com.hk/zh/product/%E7%A9%BA%E7%99%BD%E6%A8%99%E7%B1%A4/)。任何性能聲稱請以供應商正式文件核對。
小零件倉箱位標籤實作:格口、顏色與維護策略
一、格口與走線
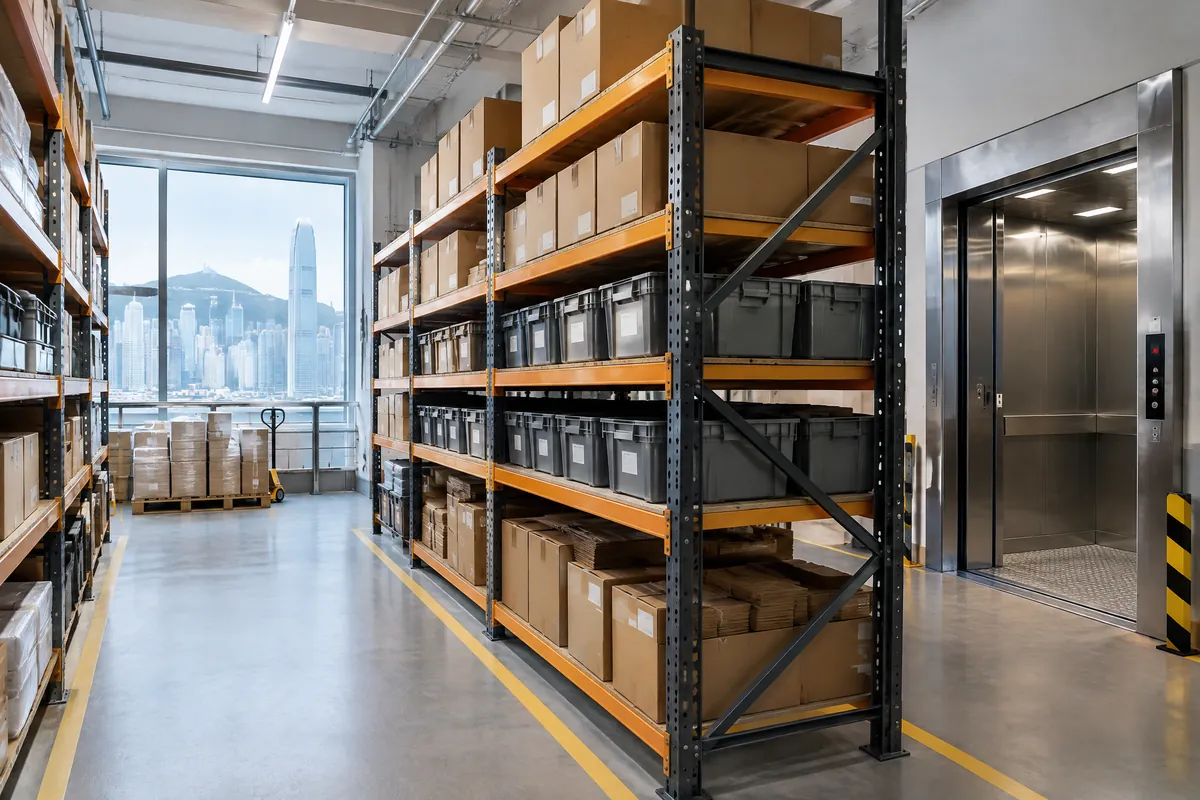
- 小零件倉常見密集格口,建議以「通道-層-格」為主軸(如 A03-12C),與員工拎貨動線一致。把常拎 SKU 放置腰部高度 0.8–1.2m 區間,減少彎腰取件。
- 同一通道內,格號由入口起連續遞增,避免跳號。
二、標示與顏色
- 區域色塊只作導航輔助;箱位碼仍以黑白高對比印刷,避免色弱影響。
- 缺料標示可用可移除小磁牌,與箱位標籤分離,避免覆蓋條碼。
三、維護與替換
- 週期檢查:每季抽查 5% 箱位,檢視標籤鬆脫、刮花、變色;發現問題即時補印更換。
- 清潔:貼標前用酒精擦拭表面,待乾後再貼;舊標籤必須完全移除再貼新標籤,避免多層疊加導致掃描失敗。
四、補貨位聯動
- 在拎貨位標籤下緣印上「補貨位:Z3-A01-Back01」細字;如改動補貨位,必須同步修訂標籤與系統。
- 盤點或移倉時,先處理補貨位,確保鏈接關係唔會斷。
五、安全與合規提醒
- 如標籤會接觸化學品、油污或高溫,務必向供應商確認基材與黏著劑適配性;任何耐油、耐熱、阻燃等特性,以書面技術資料為準。
- 若需張貼於電箱、機械護罩等位置,請遵循內部 EHS 指引與法規要求,必要時先行書面審批。
六、例外處理
- 多 SKU 共箱:原則上避免;如必須共箱,於標籤加入 LPN 與「清單 QR」連到即時清單頁,拎貨前先掃清單再核對。
- 零件過細:螺絲、墊片等用分隔盒,於盒口貼箱位碼,內袋貼 SKU 碼,拎貨時雙重核對,減少串貨。
下單前的零件箱多 SKU 標籤點樣編號核對清單
決策與落地清單: [規劃] - 確認三層身份:SKU、箱位、補貨位;是否需要容器號 LPN? - 訂立零件箱SKU編碼規則:字元集、長度、前綴、檢查位、禁用字元。 - 定義箱位碼層級:區-通道-櫃-層-格,與拎貨動線一致。 [量度與選型] - 量度箱口闊度、可見高度、擋邊厚度、掃描距離與視角;拍照存檔。 - 選擇標籤基材、尺寸與打印方式;向供應商索取樣張與技術文件核實。 [版面與數據] - 確認標籤版面:貨名、SKU、條碼、箱位碼、LPN、補貨位提示、版本號。 - 確認 WMS/ERP 欄位長度、字元集與前綴規則相容。 [測試] - 完成 1:1 樣張實貼與 10×3 掃描測試;包括污漬、反光、斜角測試。 - 三款設備兼容測試:舊槍、新槍、手機。 [文件與培訓] - 建立 SOP、變更表單、模板版次;新人小抄與牆面區域圖。 [上線與驗收] - 小範圍試點→調整→全倉推行;兩星期追蹤錯拎/漏掃。 - 舊標籤回收與銷毀;禁止覆蓋貼。 [風險管理] - 雙人校對新標籤內容與位置;高風險區域加二維碼清單輔助。 - 性能與合規以供應商與官方文件核對;書面留底。 [交付與後勤] - 與供應商確認交貨批次、包裝尺吋、入貨路線與時間;現場需要暫存位與工具。 文中如有尺寸、比例、數量或操作距離例子,只供初步規劃及欄位示範;實際要求須按現場量度、用途、管理處或機構規定、供應商技術文件及正式書面確認調整,不能視作通用硬性標準。
- 用途、數量及預計使用頻率
- 尺寸、承重、容量、物料或配件要求
- 送貨地址、樓層、升降機與指定時段
- 需要的文件、交期、付款及售後安排
零件箱多 SKU 標籤點樣編號、零件箱SKU編碼規則、小零件倉箱位標籤重點
香港場景特點係地方實在唔大、倉位昂貴、交更頻密,前排拎貨位通常極密集。標籤設計要照顧雙語環境(中英混用)、工友實際視距同光線反光;同時要考慮濕熱氣候對黏貼物料的影響。送貨與安裝常受限於大廈上落貨時間、升降機尺寸、消防走道規定,建議落單前同供應商講清楚入貨路線、包裝尺吋同是否需要分批送抵。若在工廠大廈或舊式工廈,對拆箱膠粒、紙箱回收亦要有安排。 規格與標準方面,若涉及對外物流或客戶條碼要求,宜先參考 GS1 Hong Kong 的行業指引,再同客戶核對文件。至於空白標籤、打印耗材與相容性,應向本地供應商索取樣張測試,並以其技術資料作準。任何性能或合規聲稱請以官方或供應商文件核對後先行內部審批,再落實到標籤模板與採購清單中。
零件箱多 SKU 標籤點樣編號常見問題
點樣先至算做好「零件箱多 SKU 標籤點樣編號」?
關鍵唔係堆字多,而係三層身份清楚:SKU(貨品身份)、箱位碼(拎貨位)、補貨位碼(後備位),再加一個容器號 LPN 方便追蹤。版面要有人可讀名稱+清晰條碼,掃描要通過現場 10×3 測試,並且有 SOP 與變更管制。
應該用 Code 128、GS1-128 定係 QR?
倉內拎貨同盤點以 Code 128 最通用;若要攜帶應用識別碼(如 GTIN、批號、效期)並對外流通,才用 GS1-128;手機掃描情境可加 QR 作輔助導航或清單連結,但避免只用 QR 以免舊式掃描槍不兼容。
「零件箱SKU編碼規則」有冇建議長度?
建議 6–10 位英數大寫,排除 O/0、I/1、B/8 等易混字元。若要分類前綴,控制喺 1–2 位內,後接流水號;系統支持的話可加檢查位,但唔必然要印喺可讀文字上。
小零件倉箱位標籤要點樣揀尺寸?
先量箱口闊度、可見高度同擋邊厚度,確保最少留到 10mm 條碼高度同足夠字體大小。再按掃描距離同打印機解像度調整條碼密度;樣張實貼後做 10×3 測試,通過先批量印。