快速答案(可照表操課): 1) 先畫平面圖與通道方向,定「自左至右、自前至後」或蛇形流向;確認每列由入倉口望入去嘅掃描路線。 2) 決定層級結構:B(Building 可選)- Z(區)- A(通道/排)- R(架/列內位置)- L(層)- P(格/儲位)。常見格式:ZAA-RR-LL-PP 或 Z-AA-RR-L-PP,全部零補位固定長度。 3) 命名規則: - 字母避 I/O(似 1/0),Z 用 01–99,A 用 01–60,R 用 01–40,L 用 01–12,P 用 01–50,視倉形而定並預留 20–30% 空間。 - 業務上要能容納散貨、整箱、超長件及臨時區,預留 Z90–Z99 作臨時/工程/退貨。 4) 條碼制式:貨位以 Code 128(高密度線碼)或 2D(如 QR/Datamatrix)配人眼可讀;跨通道吊牌可加大字體與方向箭嘴;與你現有掃描器相容為先,先做現場測試。 5) 可讀性:字高≥15–25 mm(按掃描距離測試微調),背景淺色、高對比;加人眼碼、簡寫(如 Z01-A03-R02-L03-P05)與箭嘴。 6) 防重碼:建立主數據表,規定單一權限發碼;加位數檢核(例如固定長度+校驗位),每次擴建先鎖表再批量生成新段位。 7) 擴建:每區預留空段;新層/新排只加在預留範圍;必要時引入映射表兼容舊碼。 8) 上線:先做1區試點(含收貨、上架、補貨、盤點全流程),驗證掃描命中率與錯誤率,再全面推行。 9) 供應與文件:要求樣板、PDF 校對圖、材質與膠水說明書;所有規格以書面確認及正式報價為準;性能如耐候性/相容性請向供應商核對。 10) 培訓與保養:出操作指引、相片版路線卡;設報修與重印流程;定期巡查掉貼、污損、遮擋點。
倉位條碼標籤點樣編號:層級規劃、代碼長度與現場可讀性
由零開始規劃新倉,第一步唔係印標籤,而係定層級。多數香港倉採用「區(Zone)—通道/排(Aisle)—架(Rack/Bay)—層(Level)—格(Position)」五級,視乎是否需要加入 Building/樓層(B/F)作最頂層。呢個層級應與平面圖與作業路線一致,例如收貨口到上架區,由左至右遞增,避免前後倒轉導致巡檢同補貨行走冤枉路。
代碼格式建議固定長度並零補位,方便掃描器與 WMS 對齊。例如 ZAA-RR-LL-PP:Z 用兩位區碼(01–99),A 用兩位通道(01–60),R 兩位架位(01–40),L 兩位層(01–12),P 兩位格(01–50)。位數要根據你實際最大值加上擴建預留,例如通道現有 24 條就用兩位,並於 30–40 之間預留;若將來可能跨樓層,可新增最前綴 B(如 B2-Z01-A03-R02-L03-P05),務求擴建唔洗大翻新。
字母與數字混用要小心撞樣,特別 I、O、S 同 5、0、2。若一定要用字母,建議跳過 I/O,或只喺區使用 A、B、C 作色塊代號,而實際編碼仍用數字,確保掃描與肉眼都清楚。再者,通道/排與架位的遞增方向要同現場箭嘴一致;一旦確定左至右,就唔好中途改蛇形,除非成組採用並清楚標示。
每級應定義「人眼可讀」格式,方便快速口述同電話支援,例如 Z01-A05-R03-L02-P18。呢個格式不一定等同條碼內文,但要一一對應。亦建議保留短碼(如 Z01-A05-03-02-18)配合長碼映射表,遇到系統輸入長度限制時照樣可用。
擴建策略方面,最佳做法係每個區同通道預留 20–30% 空段,並於主數據管理文件中標記「保留段」。舉例,Z01-A01–A24 係現用,A25–A30 預留;當加新架,只能優先使用預留段。咁樣可避免插入式新位推倒重編,亦方便外判施工時按段落製作與驗收。
對於散貨、超長物料或地堆,除咗標準五級,還要規劃特別位碼,例如 Z90 為退貨檢驗、Z91 為待處置、Z92 為臨時工程;另設「地堆」層級,以 P00 表示「無格」但仍可掃描上架。特別區域需有上線前的 SOP,包含允許存放時間、轉正倉時嘅系統步驟,避免長期掛單。
在 WMS/ERP 連接方面,先檢查系統對位置碼長度、字元集(是否容許連字號、底線)、大小寫敏感度,以及是否支援校驗位或自動生成。若系統不允許「-」號,就用純連續碼並於標籤印刷時加可讀分隔(大字或空隙),系統內仍以單一欄位儲存,減少對接風險。
最後,將上述規則寫入「倉位碼編碼規範 v1.0」:包括層級定義、位數、跳碼規則、保留段、映射表結構、範例與禁例。文件一開始就標明「變更需經變更控制會議批准」,確保後續新增架位時,唔會有人私自創新格式導致重碼或難以維護。
倉庫位置碼命名方法:避免重碼、易培訓、可擴充的5個關鍵
第一,唯一性與機器可讀。倉庫位置碼命名方法唔只為人睇,更多係俾系統識別同掃描。統一長度+零補位係關鍵;如需加入校驗位,可考慮簡單 Mod10 或 Mod11(由系統產生),但務必先確認 WMS 能處理。對掃描器來講,Code 128 係通用選擇;如場景需要容納更多資訊(例如區域安全等級),先以主位置碼作唯一鍵,其他屬性放系統欄位,避免把太多資訊塞入條碼本體。
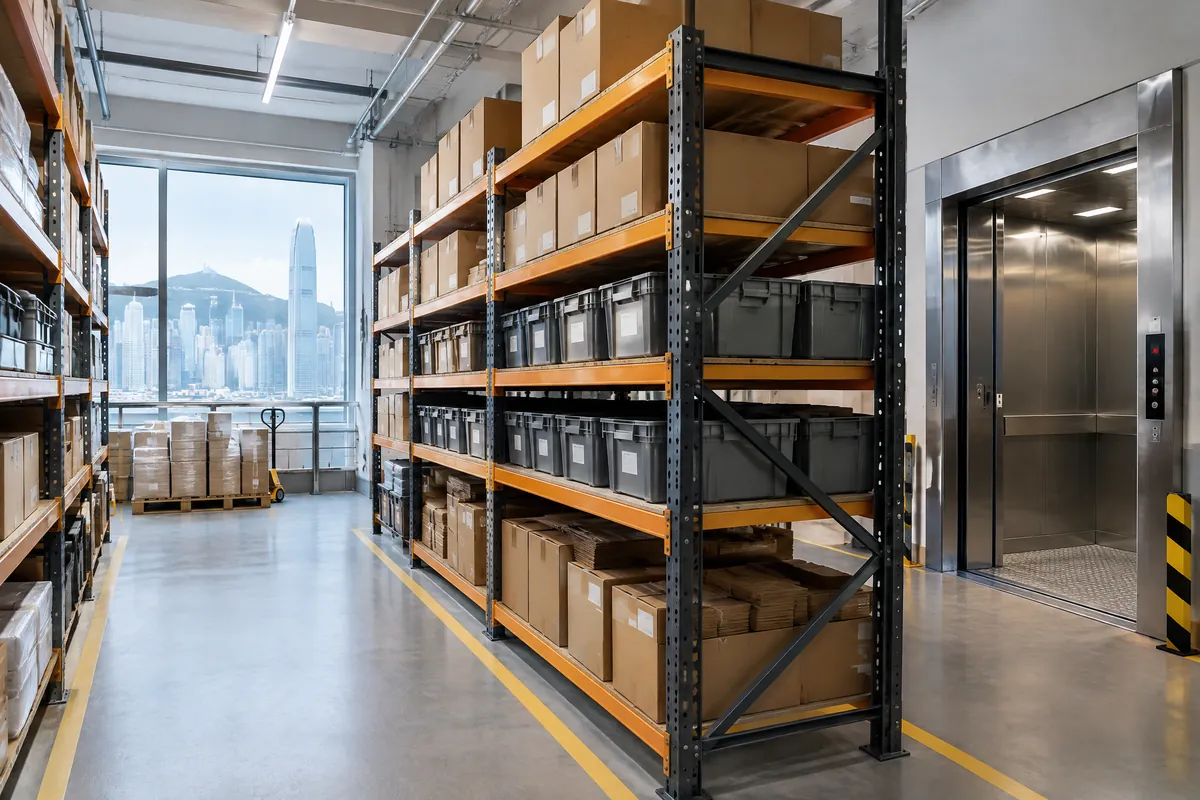
第二,人眼可讀與方向感。標籤上除條碼外,要印上清晰字樣(例如 Z01-A03-R02-L03-P05),字高按實測距離微調,再配上箭嘴或方位字(Front/Back、Left/Right)。通道盡頭設大牌示範區碼與通道碼,層與格位用細碼貼於立柱或層板邊緣。對於高位庫,跨通道吊牌或磁條卡夾有助遠距離指認;實際尺寸要視現場測試結果再定。
第三,材質與貼附面。紙質、合成紙、PP/PE、聚脂、金屬銘牌、磁貼,各有適用面。不同溫濕度、粉塵、油污或清潔劑條件會影響黏貼與耐用度;如果需於凹凸或粉末塗層鋼上使用,先向供應商確認相容膠水與底材,並要求樣板進場做 48–72 小時留置測試,觀察捲角或滑移。任何關於耐候/耐化學之表述,以供應商文件為準。
第四,印刷方式與字型。熱感(直印)、熱轉印(配碳帶)、激光、噴碼,取決於你現場打印機同供應鏈安排。熱轉印常見於耐用標籤;字型選擇要避免過幼,保留足夠「靜區」。若打算用 2D 碼(QR/Datamatrix)配合手機或多維資料,請預留白邊並做機種相容測試。
第五,流程契合。標籤唔係孤立存在,需接駁到收貨、上架、補貨、揀貨、盤點與退貨。參考常見的收貨流程做法(例如本地供應商公開教學所示),把「新倉位上線」納入收貨前置步驟:先在系統開倉位,打印並張貼,之後先允許上架掃描。任何臨時位都要有到期日與轉正流程,避免「長期臨時位」。
現場可讀性亦關乎顏色系統。實務可用色框或色帶標示區碼(例如 Z01 藍、Z02 綠),但條碼本體仍應黑白高對比。色彩是輔助,不應影響掃描器判讀。通道地面或立柱加方向箭頭同區碼色帶,對新同事與外判盤點都好有用。
若倉內有夾層、穿梭車或自動化設備,請先諮詢系統供應商關於碼長與同步策略。部分自動化設備要求固定碼長或固定前綴,如 A、B 線分流,則需於區碼或通道碼層面體現。記得先做雙向測試:人手掃描與自動化設備讀取均無誤後,才批量生產標籤。
在資料治理方面,設定「位置主檔」的欄位標準:唯一碼、可讀名稱、層級、狀態(啟用/停用/臨時)、啟用日期、預留段標記、地圖座標、關聯相片。所有變更必須留痕,為日後審計或事故追溯提供依據。
倉位條碼標籤點樣編號選型時應比較甚麼?
| 比較項目 | 基本情況 | 較複雜情況 | 查詢時要提供 |
|---|---|---|---|
| 碼制與位數 | 固定長度,Z-A-R-L-P 各2位,零補位 | 加入樓層/倉前綴、校驗位或混合字母 | 最大通道/架/層/格數量、是否需跨倉碼、WMS 限制 |
| 條碼制式 | Code 128 配人眼可讀 | 混合 2D 碼(QR/Datamatrix)與別名映射 | 現有掃描器型號、讀距與光源、測試結果 |
| 編碼方向 | 左至右、下至上,單向遞增 | 整列蛇形流向,通道頭尾皆設指示 | 倉內動線示意圖、收發貨口位置、通道寬度 |
| 材質與膠水 | 常規室內標籤材質 | 特殊面材/清潔劑/低溫或高濕環境 | 貼附基材類型、溫濕與清潔流程、供應商樣板測試需求 |
| 貼位與視認 | 層前沿貼、立柱小牌、箭嘴 | 高位大型牌、反光底板、地面耐磨貼 | 相片示例、掃描距離、是否有叉車讀取 |
以上為整理採購需求的比較框架,不代表任何固定型號或供應承諾;實際規格、價錢、庫存與交期按正式資料核對。
倉位條碼標籤點樣編號產品規格及 WhatsApp 查詢
以下產品按本頁的目標關鍵字及產品族配對。可先選擇規格與數量,再直接把產品資料傳送到 WhatsApp。
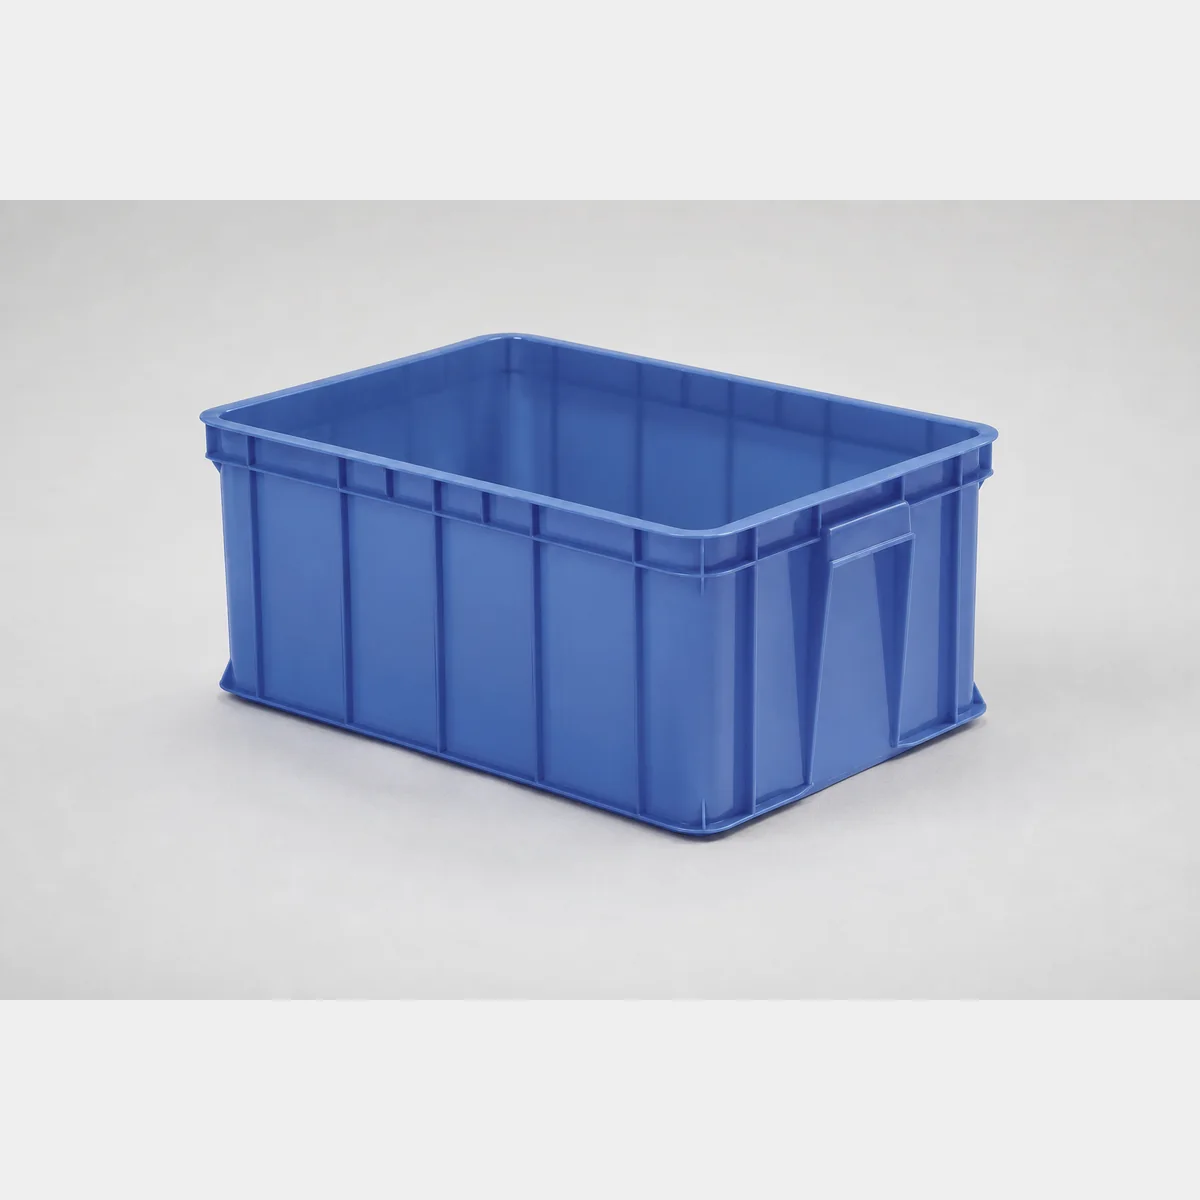 貨架與倉儲產品示意圖
膠箱
膠箱,JC2101 尺寸:610 X 420 X 240MM;JC2102 尺寸:610 X 420 X 165MM;JC2103 尺寸:410 X 305 X 147MM。可按用途、規格及數量查詢正式報價。
- JC2101 尺寸
- 610 X 420 X 240MM
- JC2102 尺寸
- 610 X 420 X 165MM
- JC2103 尺寸
- 410 X 305 X 147MM
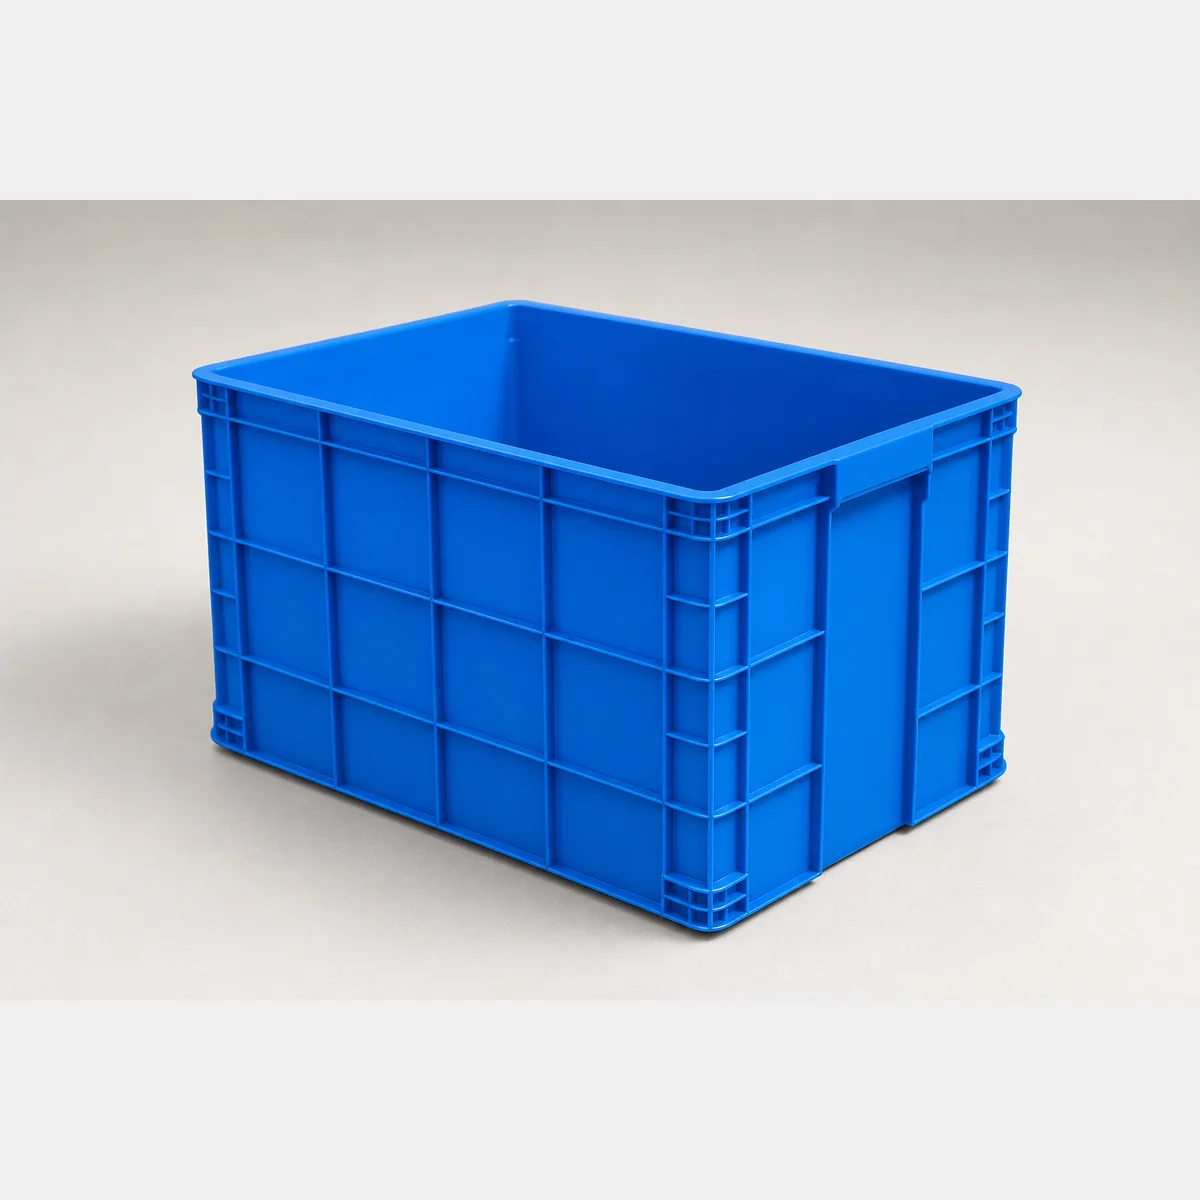 貨架與倉儲產品示意圖
膠箱
膠箱,A:外 L835xW570xH510mm;B:外 L755xW560xH400mm;C:外 L755xW560xH230mm。可按用途、規格及數量查詢正式報價。
- A
- 外 L835xW570xH510mm
- B
- 外 L755xW560xH400mm
- C
- 外 L755xW560xH230mm
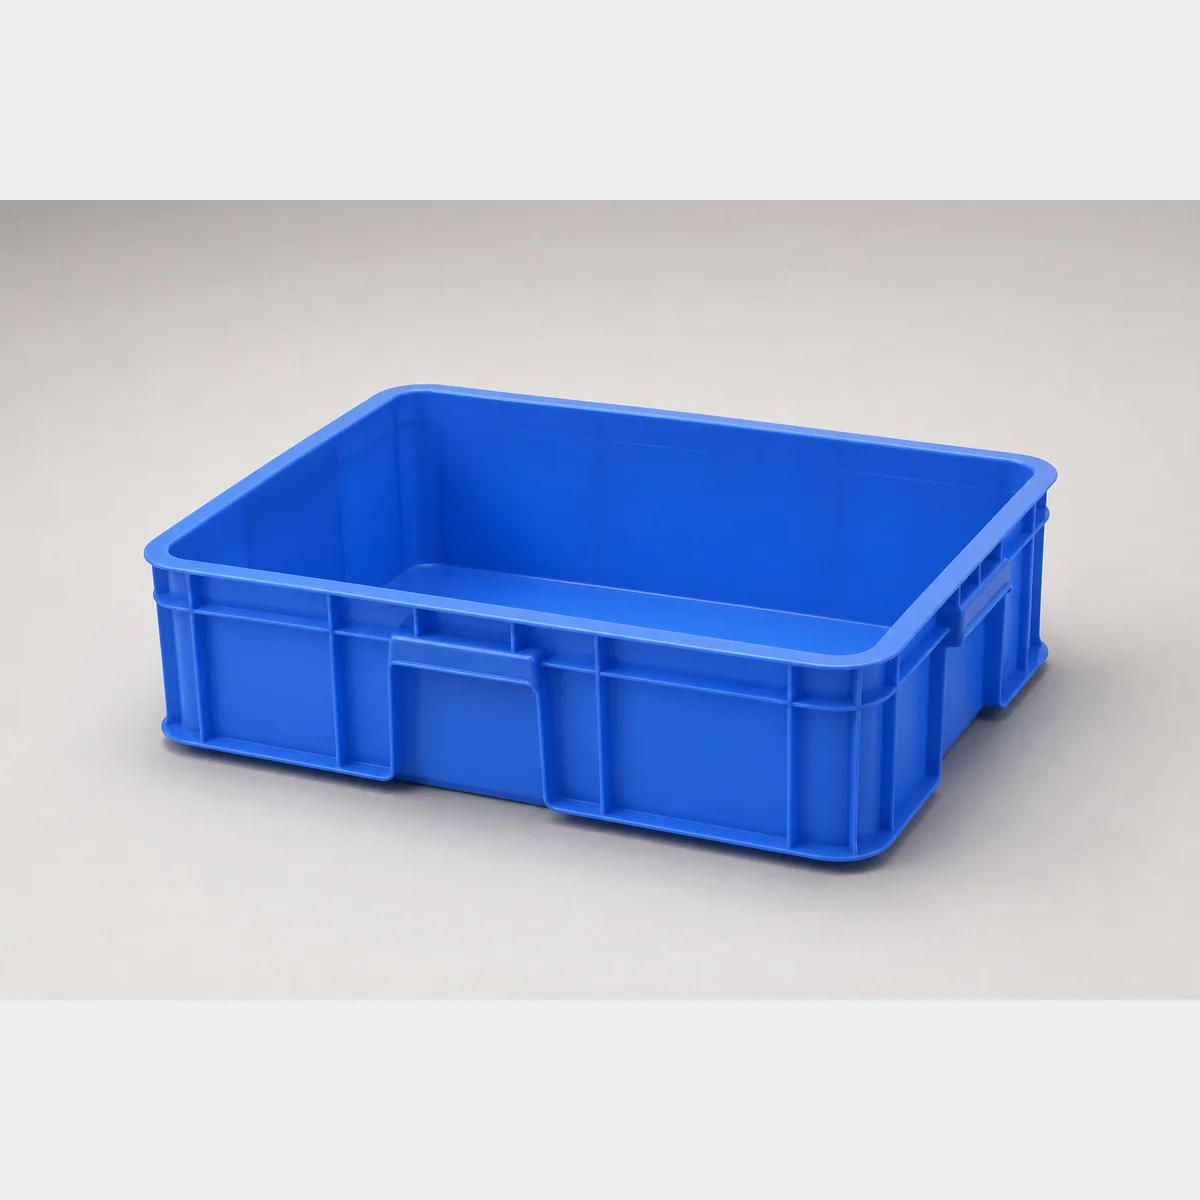 貨架與倉儲產品示意圖
膠箱
膠箱,A:外 L600 x W490 x H350mm;(內555x450x345) 承重:約40kgs;B:外 L610 x W420 x H150mm。可按用途、規格及數量查詢正式報價。
- A
- 外 L600 x W490 x H350mm
- (內555x450x345) 承重
- 約40kgs
- B
- 外 L610 x W420 x H150mm
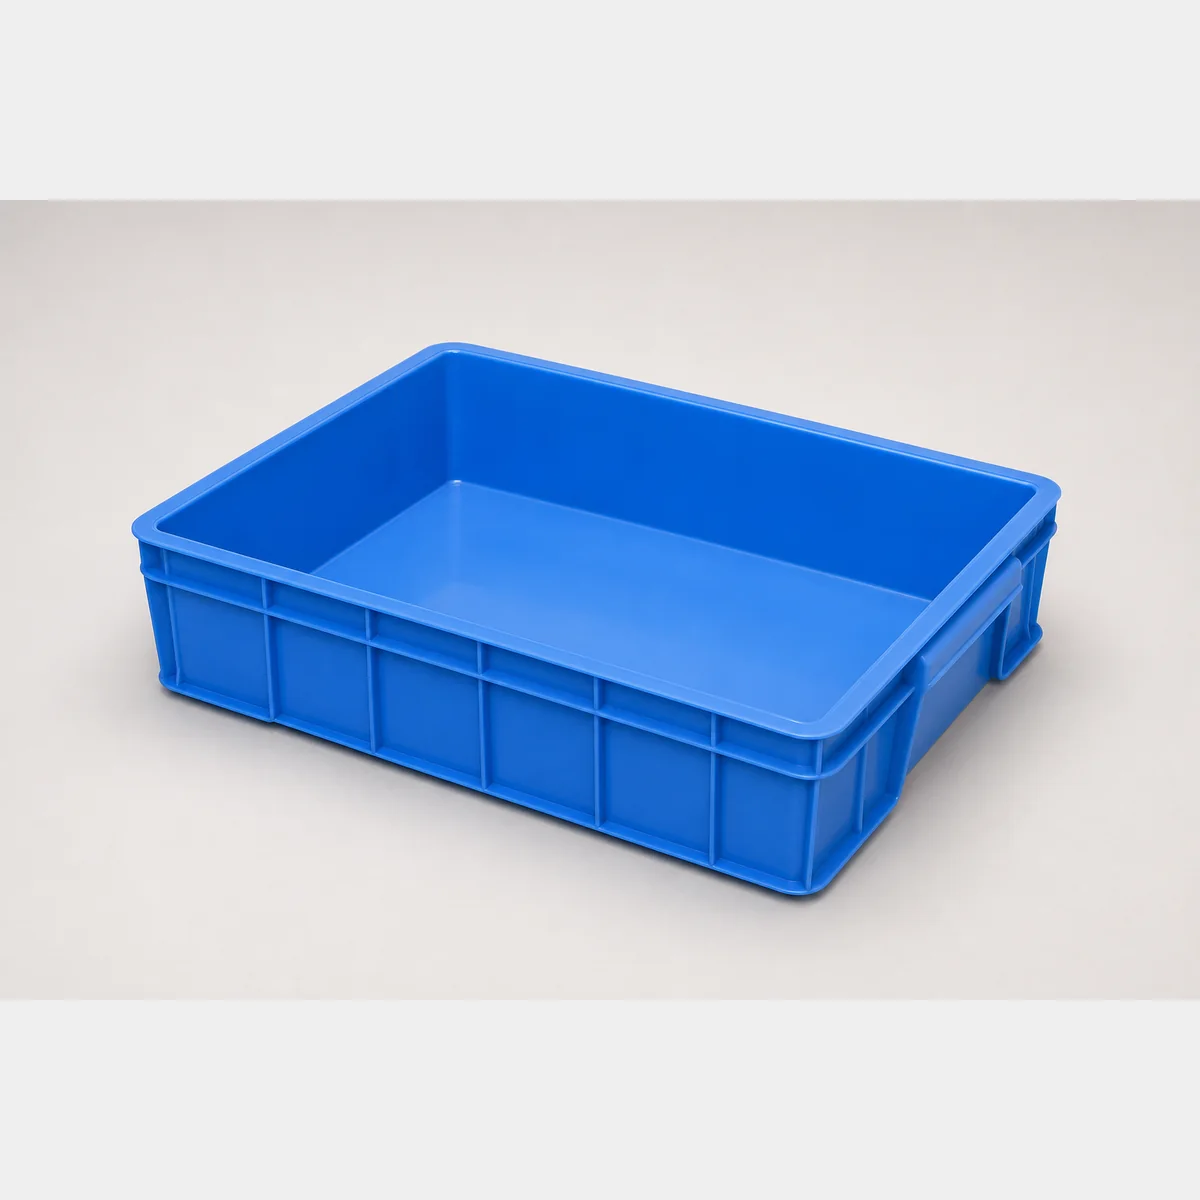 貨架與倉儲產品示意圖
膠箱
膠箱,A:外L600xW490xH155mm;尺寸/規格行:內(555x450x140mm)/內(570x382x142mm);B:外L610xW420xH150mm。可按用途、規格及數量查詢正式報價。
- A
- 外L600xW490xH155mm
- 尺寸/規格行
- 內(555x450x140mm)/內(570x382x142mm)
- B
- 外L610xW420xH150mm
 貨架與倉儲產品示意圖
膠箱
膠箱,A:L400xW305xH146mm 承重:約12kgs;B:L470xW350xH165mm 承重:約15kgs;C:L560xW420xH240mm 承重:約40kgs。可按用途、規格及數量查詢正式報價。
- A
- L400xW305xH146mm 承重:約12kgs
- B
- L470xW350xH165mm 承重:約15kgs
- C
- L560xW420xH240mm 承重:約40kgs
 貨架與倉儲產品示意圖
膠箱
膠箱,A:L362xW245xH63mm 承重: 約5kgs;B:L435xW290xH80mm 承重: 約6kgs;C:L560xW380xH80mm 承重: 約7kgs。可按用途、規格及數量查詢正式報價。
- A
- L362xW245xH63mm 承重: 約5kgs
- B
- L435xW290xH80mm 承重: 約6kgs
- C
- L560xW380xH80mm 承重: 約7kgs
 貨架與倉儲產品示意圖
膠箱
膠箱,A:L225xW165xH30mm/L345xW260xH33mm;B:L285xW195xH26mm/L480xW325xH40mm;C:L310xW225xH40mm。可按用途、規格及數量查詢正式報價。
- A
- L225xW165xH30mm/L345xW260xH33mm
- B
- L285xW195xH26mm/L480xW325xH40mm
- C
- L310xW225xH40mm
 貨架與倉儲產品示意圖
膠箱
膠箱,尺寸/規格行:L420xW290xH262mm/L610xW430xH262mm。可按用途、規格及數量查詢正式報價。
- 尺寸/規格行
- L420xW290xH262mm/L610xW430xH262mm
推行流程、重碼預防與擴建:倉位條碼標籤點樣編號喺實戰
實戰落地,建議用「三段式」:規劃—試點—全面。
規劃期(2–4 週,視規模而定):
- 平面圖標註區、通道、動線、消防通道與收發貨口位置;確認倉內一套「由入口望入」的流向原則。
- 設計碼制與位數、保留段,並以 Excel/資料庫批量生成候選碼。預先跑自動檢核:長度一致、合法字符(無 I/O)、無重碼、無保留段誤用。
- 起草「張貼方案」:每通道兩端吊牌、每架立柱位置、每層與每格貼點;用相片樣板標示,列明距地高度、朝向、需不需要箭嘴。
- 制定文件清單:樣板審批表、PDF 校對圖、材質/膠水資料、安裝計劃表、測試記錄表、變更記錄表。所有性能或相容性以供應商說明文件為準,並以書面確認。
試點期(1 區或 1–2 通道):
- 先喺一個完整作業閉環(收貨—上架—補貨—揀貨—盤點—退貨)內做,選取易視覺化嘅區域。
- 打印少量標籤,按方案張貼;以實際掃描器測試命中率、讀取時間、錯誤碼;記錄鏡頭反光、折角、阻擋情況。
- 盤點一次小區資料,檢查系統與實物相符;培訓 2–3 名超級用家,讓佢哋反饋路線與指示牌易讀程度。
- 修正後再出 v1.1 方案,同步更新主檔與映射表,然後批量生成正式標籤清單。
全面推行:
- 分區施工,避免全倉停工。每區完工即入庫測試,並由班組長簽收。
- 啟用日之前,凍結老碼增補,只能按映射表轉正到新碼;必要時於 WMS 設定舊碼別名有效期,過期即停用。
- 上線日設「支援台」:統一處理掃描不到、貼錯位、遺漏位,承辦商提供即時重印與修補。
重碼預防機制:
- 權限集中:只有一個角色可以新增位置碼;所有新增走「請求—審批—生成—入庫—發佈」五步。
- 校驗:生成腳本檢查唯一性與保留段;若用校驗位,系統自動計算,前台禁止手填。
- 紙面管控:任何手寫臨時碼限時使用,必須於 24 小時內轉正或銷毀。
擴建策略:
- 按區段擴建,優先用預留段;若真要插入,使用映射表機制,前台顯示新碼,人眼可讀保留舊碼作過渡字樣(例如小字置中 3 個月),之後統一移除。
- 新增樓層時,以最前綴 B/F 層級擴展,不改動原 Z-A-R-L-P 結構。
- 若需要跨倉共享碼,加入倉庫代號前綴(如 WH1-Z01-A01-...);舊倉可於系統層面虛擬前綴,不必重印。
風險與緩解:
- 時間壓力與交付撞期:分區施工+雙週里程碑驗收;任何延期以書面更新計劃。
- 現場遮擋與反光:先行樣板測試;必要時改為啞面材質或調整貼位。
- 誤掃相鄰碼:加箭嘴與「位碼框」,並優化碼間距;對掃描器做窄光束設定或改善操作手勢培訓。
- 文件遺漏:所有圖稿、清單、測試記錄集中到版本庫,使用版本號與日期;交接時雙人覆核簽名。
與供應鏈協同:
- 送貨與安裝需預留夜間或非高峰時段,避免干擾出入;樓宇管理要求的施工許可、出入證、搭棚與保險由承辦商按規定處理,文件以其正式提供為準。
- 對外盤點或第三方操作,提早派發「倉位讀法小抄」與示意圖,減少溝通成本。
貨架區排層格編碼:由動線到貼位的逐步落地
落地細節,請跟住「區—排—層—格」一路走:
- 區(Zone):以作業性質區分,例如常溫、出貨緩衝、退貨檢驗、危險品待檢(如適用);每區入口設大牌,標示 Z 碼、英文簡寫與顏色帶,方向箭嘴一致。
- 排/通道(Aisle):由收貨口面向內部,統一定義左至右遞增;每端吊牌印 A 碼與所涵蓋架位範圍(R01–R20),地面或立柱加色帶輔助辨識。
- 架(Rack/Bay):每個立柱或列內位置標 R 碼;若有雙深位,前後可加 F/B 或 01/02 區分,但在條碼本體仍用唯一碼。
- 層(Level):L01 由下往上遞增;如有夾層樓(Mezzanine),夾層作 B/F 層級,層內仍用 L01–Lxx。
- 格(Position):左至右或蛇形必須固定,蛇形只在整列一致時採用;每格貼於層板前沿右下或左下,避免被貨物遮擋。
貼位原則:
- 人手揀貨區:標籤貼近取放點,字高較大,配箭嘴。
- 高位/叉車區:立柱加大型碼或反光底板,確保遠距可見;叉車上有機械讀取者須事先測試相容。
- 地堆區:使用地面耐磨膠貼或標樁,貼位避開叉車輪跡;如需臨時劃位,使用可移除材質,並於系統加時效標記。
印前與驗收:
- 先出 PDF 校對圖,包含每區顏色、字體、碼長、示意照片;用 3–5 款材質樣板進場測試 48–72 小時,觀察捲角、掉貼、污損。
- 確認打印機設定(熱轉印碳帶型號、溫度、走紙方向),留存測試紀錄;大量印刷前,鎖定版本號與日期。
- 施工時用區-通道-架位清單逐一對勾;每完成一通道,拍照存檔並由班組長簽收。
文件與持續維護:
- 交付包應包含:最終 PDF 圖、位置主檔(CSV/Excel)、映射表、材質說明、安裝記錄、維護指南、重印流程。
- 設「報修—重印—替換」SLA:誰可發起、誰審批、重印檔案存哪、何時銷毀舊標籤。
- 進行定期稽核(例如每季抽查 5–10% 通道),檢視髒污、遮擋與錯碼;發現高發區域,調整貼位或材質。
系統與培訓:
- 在 WMS 裏建立快捷鍵與掃描動作順序;對新人提供 15–20 張現場示意相片卡,涵蓋常見錯誤(例如誤掃相鄰碼)。
- 建立「位置變更申請」表單,任何新增/停用/移位,必須走表單並自動更新主檔與映射表;避免私自貼標。
注意:承重、防火、防水或其他法規合規屬專業領域,本文不作判定;如有需求,請向供應商或持牌專業人士查核官方文件及測試報告後再決定,並以書面規格與正式報價為準。
下單前的倉位條碼標籤點樣編號核對清單
立即可用的落地檢查清單(打印後逐項勾): 1) 平面圖與動線 - [ ] 已定「由入口望入」的遞增方向,畫清左至右/前至後 - [ ] 標示收貨口、出貨緩衝、退貨、臨時區、消防通道 2) 編碼結構與主檔 - [ ] 層級:B(選)-Z-A-R-L-P 已確認 - [ ] 每級位數與零補位規則已定,I/O 已排除 - [ ] 保留段(如 A25–A30、Z90–Z99)已在主檔標記 - [ ] 已批量生成候選碼並跑重碼檢核 3) 條碼與版面 - [ ] 條碼制式選定(Code 128/2D),掃描器相容測試通過 - [ ] 人眼可讀字高、箭嘴、色帶設計已出 PDF 校對圖 - [ ] 靜區、對比度、貼位照片樣板齊備 4) 材質與貼附 - [ ] 供應商提供材質/膠水資料與樣板 - [ ] 已完成 48–72 小時現場留置測試並記錄 - [ ] 打印機與碳帶設定鎖定(留存測試記錄) 5) 施工與驗收 - [ ] 區—通道—架—層—格張貼清單齊備 - [ ] 分區施工時段與路線安排妥當 - [ ] 每通道完工照片與簽收文件歸檔 6) 系統上線 - [ ] WMS 欄位、碼長、合法字符設定與映射表上線 - [ ] 舊碼凍結計劃與別名有效期設定 - [ ] 試點閉環測試(收—上—補—揀—盤—退)通過 7) 培訓與維護 - [ ] 操作相片卡與讀碼小抄派發 - [ ] 報修—重印—替換流程與責任人到位 - [ ] 定期稽核計劃(季度抽查)已建立 8) 風險與文件 - [ ] 變更控制機制與版本庫啟用 - [ ] 施工許可、出入證、保險等由承辦商提供並歸檔 - [ ] 所有規格以書面與正式報價確認;性能需供應商文件支持 文中如有尺寸、比例、數量或操作距離例子,只供初步規劃及欄位示範;實際要求須按現場量度、用途、管理處或機構規定、供應商技術文件及正式書面確認調整,不能視作通用硬性標準。
- 用途、數量及預計使用頻率
- 尺寸、承重、容量、物料或配件要求
- 送貨地址、樓層、升降機與指定時段
- 需要的文件、交期、付款及售後安排
倉位條碼標籤點樣編號、倉庫位置碼命名方法、貨架區排層格編碼重點
香港場景有幾點要特別留意: - 語言與字形:標籤以繁體中文配英文簡寫較易培訓,數字為主;避免 I/O 字母。對外判或跨境團隊,另備英文示意圖。 - 濕熱環境:倉內冷氣、出入口濕氣與海風環境變化較大,貼附面或會沾塵;先清潔脫脂,再貼標;材質耐受性與膠水相容性請向供應商確認並先做現場測試。 - 大廈管理:部分工廈對吊牌尺寸、打孔安裝、夜間施工有規定;需預先辦妥許可與出入證,並留意貨梯尺寸與時段。 - 物流節奏:旺季(雙 11、黑五、農曆年前)避免大規模換碼;如必須施工,採分區並設後備紙箱標籤與臨時路線卡。 - 供應商協作:要求本地交付樣板與現場測試,所有性能描述以其正式文件為準;如涉及危險品或特殊行業,另行查核行規與作業許可。 - 培訓語境:用廣東話做班前會示範箭嘴方向與讀碼次序,配現場相片;對新移民員工備注拼音或英文關鍵字,有助早期上手。
倉位條碼標籤點樣編號常見問題
新倉啱啱起步,倉位條碼標籤點樣編號先至最穩陣?
先定層級(Z-A-R-L-P)與遞增方向,再以固定位數+零補位建立唯一碼,預留 20–30% 空段;條碼選用 Code 128 配人眼可讀與箭嘴;在上 WMS 前先做 1 區試點,通過掃描與盤點測試後再全面推行。任何性能或材質相容性請向供應商文件核對。
要唔要加入校驗位(Check Digit)?
校驗位可減低手輸入錯誤,但要視乎 WMS 是否支援及你哋主要以掃描為主或仍有鍵入場景。若使用,建議系統自動產生與驗證,前台禁止手填,避免人為出錯。
條碼用 Code 128、QR 定 Datamatrix 好?
貨位識別主鍵以 Code 128 已足夠且普遍相容;若要容納額外資訊或手機讀取,可考慮配 2D 碼。不論選擇邊種,都要先以你現有掃描器做現場測試並確認印刷設定、靜區與對比度達標。
通道同架位要用蛇形編碼嗎?
蛇形可以減少跨通道走動,但必須整列一致、清楚箭嘴與指示牌。若團隊新人多,建議採用單向遞增較易培訓。選定後唔好中途改變,以免作業混亂。